Telefon
 Email


UV-Druck auf Acrylglas in großer Stärke: Höhenkontrolle und statische Aufladung
Wer auf 20 bis 30 mm dickes PMMA mit einem UV-Flachbettdrucker druckt, hat es mit zwei Problemen zu tun, die die Schärfe beeinträchtigen: Die tatsächliche Höhe des Werkstücks entspricht nicht der Nennhöhe, und das Material lädt sich elektrostatisch auf. Beide wirken auf dasselbe: die Flugbahn des Tropfens zwischen Düse und Oberfläche.
Dieser Beitrag erklärt den physikalischen Hintergrund beider Probleme, die gängigen Methoden, sie in den Griff zu bekommen, und ein Arbeitsprotokoll, das sich auf jeden UV-Flachbettdrucker im Tischformat übertragen lässt.
Bei Sustain Awards fertigen wir Acryl-Trophäen und personalisieren sie im direkten UV-Druck. Wie Sie die Designdatei für diesen Druck vorbereiten, erklärt unser Leitfaden zum UV-Druck auf Acryl-Trophäen.
Inhaltsverzeichnis
- 1. Warum dickes Acryl ein schwieriges Substrat ist
- 2. Problem 1: Dickenschwankungen und Höhenerkennung
- 3. Problem 2: statische Aufladung
- Schnelldiagnose: vom Symptom zur Ursache
- 4. Ergänzende Druckeinstellungen
- 5. Gesamtprotokoll
- 6. Wichtige Hersteller
- Messen, neutralisieren, festlegen: die Reihenfolge, die bei dickem Acryl für Schärfe sorgt
- Häufig gestellte Fragen
1. Warum dickes Acryl ein schwieriges Substrat ist
Dickes Acryl ist ein schwieriges Substrat, weil seine tatsächliche Dicke schwankt und weil es sich elektrostatisch auflädt. Die Tabelle fasst jede Eigenschaft und ihre Folge zusammen.
| Eigenschaft von dickem PMMA | Folge beim Drucken |
|---|---|
| Große Dickentoleranz, vor allem bei Gussmaterial | Abstand zwischen Druckkopf und Oberfläche variiert von Stück zu Stück |
| Optische Transparenz | Optische Höhen- und Kollisionssensoren erkennen die Oberfläche nicht |
| Elektrischer Isolator mit hohem spezifischem Widerstand | Lädt sich auf |
| Werkseitige Schutzfolie | Das Abziehen erzeugt elektrostatische Aufladung |
| Glänzende, transparente Oberfläche | Reflexion und Weiterleitung von UV-Licht zum Druckkopf |
| Empfindlich gegenüber Lösungsmitteln, besonders bei extrudiertem Material oder lasergeschnittenen Kanten | Gefahr von Mikrorissen (Crazing) beim Reinigen mit Alkohol |
2. Problem 1: Dickenschwankungen und Höhenerkennung
2.1 Ursache der Schwankung
Acryl mit 25 mm Dicke ist fast immer Gussacryl (Cast). Beim Gießen zwischen Glasplatten entstehen Platten mit deutlich größeren Dickentoleranzen als bei extrudiertem Material – sowohl von Platte zu Platte als auch innerhalb einer Platte. Eine Abweichung von ±1 bis ±2 mm bei 25 mm ist üblich und liegt innerhalb der Norm.
| Art der Schwankung | Beschreibung | Korrektur |
|---|---|---|
| Zwischen einzelnen Stücken | Jedes Stück hat eine andere Dicke, ist aber eben | Nach Dicke sortieren, Höhe je Charge, Unterlegplättchen |
| Innerhalb eines Stücks | Keilform oder unebene Fläche | Ausrichten mit Unterlegplättchen unter der niedrigeren Seite |
2.2 Warum der Sensor bei transparentem Acryl versagt
Optische Sensoren versagen bei transparentem Acryl, weil der Strahl das Material durchdringt, statt an der Oberfläche reflektiert zu werden. Die Tabelle vergleicht vier Systeme.
| System | Funktion | Verhalten bei transparentem PMMA |
|---|---|---|
| Kontakttaster | Misst die Höhe durch Berühren des Stücks | Funktioniert, kann aber an abgeschrägten oder polierten Kanten versagen und die Oberfläche markieren |
| Laser oder optischer Reflexionssensor (Triangulation) | Misst die Höhe oder erkennt Hindernisse | Versagt: Der Strahl durchdringt das Material und misst den Tisch oder erhält kein Echo |
| Horizontale Lichtschranke (Kollisionsschutz) | Erkennt Objekte, die über die Druckebene hinausragen | Unzuverlässige Erkennung: Das Acryl lässt einen Teil des Strahls durch |
| Laser-Positionierhilfe | Visueller Referenzpunkt für den Ursprung | Auf transparenter Oberfläche schwer zu erkennen |
Das Ergebnis ist doppelt problematisch: Die Maschine misst die Höhe falsch und stellt einen falschen Gap ein, oder sie schützt den Druckkopf nicht vor einem höheren Stück als erwartet.
Kollisionsrisiko: wenn die tatsächliche Dicke den gemessenen Wert übersteigt
Ein kleinerer Gap verbessert die Schärfe, verringert aber den Spielraum bei einer Trophäe, die höher ist als vorgesehen.
2.3 Wie sich ein größerer Gap auf die Qualität auswirkt
Der Gap (bzw. der Abstand zwischen Druckkopf und Oberfläche) ist der Abstand zwischen Düsenplatte und der zu bedruckenden Oberfläche.
Der Tropfen verlässt die Düse mit etwa 6 bis 8 m/s, während sich der Schlitten bewegt. Im Flug behält er die Horizontalgeschwindigkeit des Schlittens bei und landet daher versetzt:
d = g \cdot \frac{v_{Schlitten}}{v_{Tropfen}}
Die bidirektionale Kalibrierung gleicht diesen Versatz für einen bestimmten Gap aus. Ändert sich der tatsächliche Gap, passen Hin- und Rückdurchgang nicht mehr exakt aufeinander:
\varepsilon_{bidi} \approx 2 \cdot \Delta g \cdot \frac{v_{Schlitten}}{v_{Tropfen}}
Orientierungsbeispiel: Bei einem Schlitten mit 1 m/s, einem Tropfen mit 6 m/s und einem Δg von 1,2 mm ergibt sich ein Fehler von rund 0,4 mm, entsprechend etwa 9 Punkten bei 600 dpi. Sichtbar wird das durch Doppelkonturen, verdickte Schrift und Detailverlust bei feinen Linien.
Außerdem gilt bei größerem Gap:
- Satellitentropfen, die langsamer sind als der Haupttropfen, landen weiter entfernt: Hof und Schleier um das Motiv.
- Der Tropfen ist Luftströmungen und elektrostatischen Feldern stärker ausgesetzt.
- Es entsteht mehr Tintennebel, der auf der Düsenplatte aushärten kann.
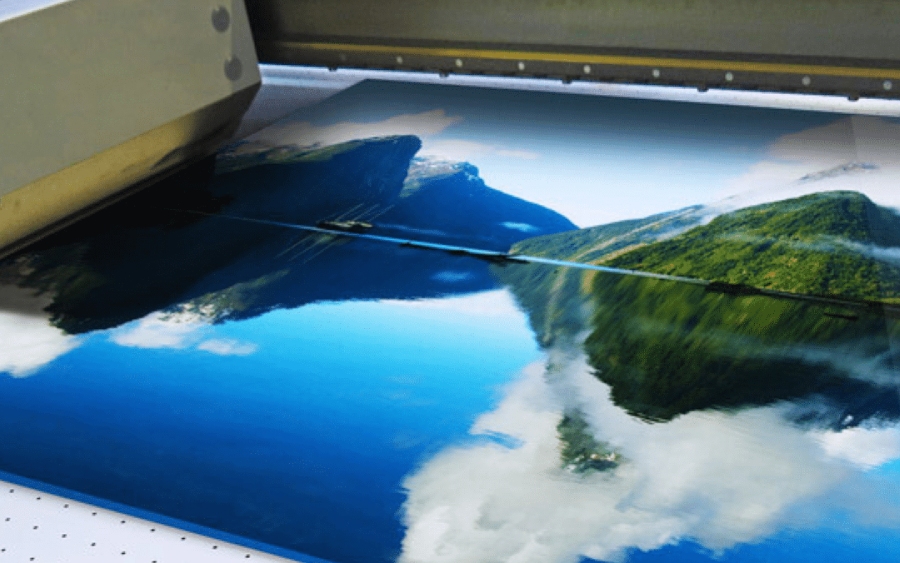
Der Gap ist die Variable mit dem größten Einfluss auf die Schärfe. Als Richtwert gilt, bei rund 1 mm zu arbeiten.
2.4 Gängige Methoden
| Methode | Anwendung | Vorteile | Einschränkungen |
|---|---|---|---|
| Undurchsichtiges Klebeband am Messpunkt | Farbiges Band oder Malerkrepp dort, wo der optische Sensor misst; vor dem Drucken entfernen | Keine Kosten, übliche Empfehlung der Hersteller | Nur für optische Sensoren; zusätzlicher Handgriff |
| Undurchsichtige Schutzfolie beim Messen | Mit aufgeklebter Folie messen und sie danach abziehen | Kein zusätzliches Material | Transparente Folie ist ungeeignet; das Abziehen erzeugt statische Aufladung |
| Undurchsichtiger Referenzblock | Gefräster Block (Aluminium, POM) mit bekannter Höhe neben dem Werkstück; auf dem Block messen und die Differenz anwenden | Wiederholbar und präzise | Das tatsächliche Stück muss mit dem Messschieber vermessen werden |
| Manuelle Höheneinstellung | Dicke eingeben oder den Druckkopf manuell auf den gewünschten Gap absenken | Unabhängig vom Sensor | Abhängig vom Bediener; Risiko bei falschem Wert |
| Vorherige Messung mit Mikrometer oder Messschieber | Jedes Stück an 3 bis 5 Punkten messen und den Maximalwert notieren | Grundlage für alles Weitere | Arbeitsaufwand |
| Sortieren nach Dicke | Stücke in Klassen von 0,2 bis 0,3 mm gruppieren und die Höhe je Charge anpassen | Reduziert den tatsächlichen Δgap auf vernachlässigbare Werte | Erfordert ausreichend Stückzahl je Klasse |
| Kalibrierte Unterlegplättchen (Shims) | Unter dünnen Stücken, um die Oberseite anzugleichen; unter der niedrigeren Seite bei keilförmigen Stücken | Ermöglicht gemischte Chargen mit einem einzigen Gap | Das Stück darf nicht kippeln |
| Positionierschablone (Jig) | Gefräste oder geschnittene Schablone, niedriger als das Stück, mit Aussparungen | Wiederholgenaue Ausrichtung, seitliche Fixierung | Erstanfertigung |
| Gap bezogen auf den höchsten Punkt | Höhe am höchsten Stück bzw. an der höchsten Stelle der Charge festlegen | Schließt das Kollisionsrisiko aus | Niedrigere Bereiche werden mit größerem Gap bedruckt |
| Automatische Höhennachführung | Option bei manchen Maschinen, die die Höhe bei erkanntem Kontakt neu berechnet | Vermeidet Stillstände | Verbessert nicht die Qualität, nur die Kontinuität |
| Bidirektionale Neukalibrierung auf den Arbeits-Gap | Kalibrierung der Durchgänge mit dem tatsächlichen Gap der Charge wiederholen | Korrigiert den Passerversatz | Nur sinnvoll, wenn der Gap innerhalb der Charge stabil ist |
| Unidirektionaler Druck | In nur eine Richtung drucken | Beseitigt den bidirektionalen Fehler | Etwa doppelte Druckzeit |
| Kalibrierte oder bearbeitete Dicke | Platten mit kalibrierter Dicke oder planbearbeitet | Löst das Problem an der Wurzel | Material- oder Prozesskosten |
3. Problem 2: statische Aufladung
3.1 Ursprung der Ladung
PMMA ist ein Isolator: Die Ladung bleibt an der Oberfläche und fließt nicht durch Kontakt mit einem geerdeten Tisch ab.
| Quelle | Risikostufe |
|---|---|
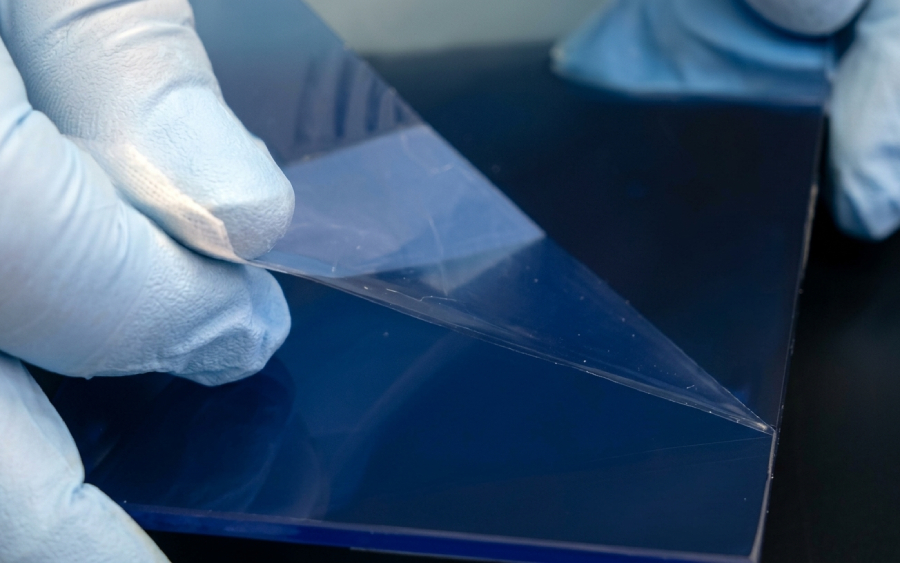
| Abziehen der Schutzfolie | Sehr hoch: schnelle Trennung der Oberflächen (triboelektrischer Effekt), Ladungen von mehreren kV |
| Reinigen mit trockenem Tuch | Hoch |
| Trockene Umgebung (niedrige rF, Heizung, Winter) | Hoch: verstärkt alle anderen Faktoren |
| Handhabung mit Kunststoffhandschuhen | Mittel |
| Luftstrom von Vakuumtisch oder Absaugung | Niedrig bis mittel |
3.2 Auswirkung auf den Tropfen
UV-Tintentropfen sind nur wenige Pikoliter groß und können selbst geladen sein. Das elektrostatische Feld des Werkstücks zieht sie im Flug an oder lenkt sie ab:
- Schleier oder Overspray außerhalb des Motivs.
- Unscharfe Konturen und Text mit Hof.
- Versetzte Satellitentropfen.
- Stärker an Kanten und Ecken, wo sich das Feld konzentriert.
- Stärker bei kleinen Tropfen.
- Anziehung von Staub, der unter der Tinte eingeschlossen wird.
- Nebel, der zum Druckkopf zurückgezogen wird (siehe 2.3).
Gap und statische Aufladung verstärken sich gegenseitig: Eine Aufladung, die bei 1 mm Gap noch tolerierbar ist, kann bei 2,2 mm sichtbar werden.
3.3 Erst messen, dann handeln
Mit einem handlichen elektrostatischen Feldmessgerät lässt sich feststellen, ob das Stück geladen ist, der Ionisator prüfen und herausfinden, welcher Arbeitsschritt die Ladung erzeugt. Als üblicher Arbeitswert im Druck gilt, die Oberfläche unter ±1 kV zu halten.
3.4 Gängige Methoden
| Methode | Anwendung | Vorteile | Einschränkungen |
|---|---|---|---|
| Ionisierungsstab (AC oder gepulste DC) | Am Schlitten, am Portal oder im Beladebereich | Neutralisiert die Ladung auf Isolatoren | Emitter regelmäßig reinigen; gepulste DC arbeitet auf größere Distanz besser |
| Ionisierungspistole oder -gebläse | Beim Abziehen der Folie und vor dem Einlegen des Stücks | Neutralisiert und entfernt gleichzeitig Staub | Der Luftstrom darf beim Drucken nicht wirken |
| Langsames Abziehen der Folie | Langsam, in flachem Winkel und unter ionisierter Luft abziehen | Verringert die Ladung an der Quelle | Erfordert Disziplin des Bedieners |
| Ruhezeit nach dem Abziehen der Folie | Das Stück einige Minuten liegen lassen, idealerweise unter einem Ionisator | Keine Kosten | In trockener Umgebung allein nicht ausreichend |
| Relative Luftfeuchtigkeit von 40 bis 60 % | Luftbefeuchter und Hygrometer; optimal bei etwa 50 % | Verringert die Ladungsentstehung im gesamten Prozess | Neutralisiert bereits entstandene Ladung nicht; Kondensation vermeiden |
| Erdung von Tisch, Maschine und Bediener | Tisch und Rahmen geerdet; Armband oder ableitfähiges Schuhwerk | Verhindert Ansammlung auf leitenden Teilen | Wirkt nur auf leitende Teile |
| Antistatische Reiniger | Mit antistatischem Tuch aufgetragen, nicht gesprüht | Vorübergehende Neutralisierung | Tensidrückstände, die die Haftung verringern können |
| Isopropylalkohol | Entfernen von Fett und Staub | Beseitigt Verunreinigungen | Nicht antistatisch; Mikrorisse bei extrudiertem Material und lasergeschnittenen Kanten |
| Antistatische Tücher oder feuchtes Mikrofasertuch | Endreinigung | Weniger Aufladung als ein trockenes Tuch | Verringert nur, neutralisiert nicht |
3.5 Häufige Fehler
- Sich darauf verlassen, dass die Tischerdung das Acryl entlädt.
- Die Folie auf dem Drucktisch abziehen, unmittelbar vor dem Drucken.
- Mit nicht ionisierter Druckluft reinigen: Das lädt das Stück noch stärker auf.
- Antistatika verwenden, ohne die Haftung zu prüfen.
- Den Ionisator nur während des Drucks einschalten und nicht schon bei der Vorbereitung.


Wir bringen den UV-Druck aufs Acryl
Schärfe und Personalisierung bis ins Detail
Entdecken Sie unsere Acryl-TrophäenSchnelldiagnose: vom Symptom zur Ursache
Die Tabelle ordnet Drucksymptomen ihre wahrscheinliche Ursache zu.
| Symptom | Wahrscheinliche Ursache |
|---|---|
| Doppelkonturen oder verdickte Schrift | Gap weicht vom kalibrierten Wert ab (bidirektionaler Passerversatz) |
| Hof oder Schleier um das Motiv | Satellitentropfen durch großen Gap, statische Aufladung oder beides |
| Unschärfere Konturen an Kanten und Ecken | Konzentriertes elektrostatisches Feld |
| Staubkörnchen unter der Tinte | Elektrostatische Anziehung von Staub |
| Unterschiedliche Schärfe bei Trophäen derselben Charge | Nicht ausgeglichene Dickenabweichung zwischen den Trophäen |
| Ein Bereich der Trophäe schärfer als ein anderer | Keilförmige Trophäe oder unebene Fläche |
| Mikrorisse nach dem Reinigen | Alkohol auf extrudiertem Acryl oder lasergeschnittenen Kanten |
| Ausgehärtete Tinte auf der Düsenplatte | Tintennebel durch großen Gap, statische Aufladung oder beides |
| Druckkopf kollidiert mit der Trophäe | Tatsächliche Dicke größer als gemessen; optischer Sensor ohne Messwert |
| Haftungsverlust nach dem Reinigen | Rückstände von antistatischem Reiniger |
4. Ergänzende Druckeinstellungen
Sind Höhe und statische Aufladung unter Kontrolle, verringern diese Einstellungen den verbleibenden Fehler.
| Einstellung | Wirkung | Kosten |
|---|---|---|
| Geringere Schlittengeschwindigkeit | Verringert den Versatz von Tropfen und Satelliten | Längere Druckzeit |
| Mehr Durchgänge | Weniger Tinte pro Durchgang, bessere Konturschärfe | Längere Druckzeit |
| Größere Tropfen (Köpfe mit Graustufen) | Schwerere Tropfen, weniger empfindlich gegenüber Feld und Luft | Weniger Detail in feinen Verläufen |
| Angepasste Zwischenhärtung (Pin Curing) | Begrenzt das Verlaufen des Tropfens auf glatter Oberfläche | Einstellung je Tinte |
| Kanten abkleben | Verringert das UV-Licht, das das Acryl zum Druckkopf leitet | Zusätzliche Vorbereitung |
| Dunkle oder undurchsichtige Unterlage unter dem Stück | Verhindert UV-Reflexion vom Tisch und erleichtert die visuelle Ausrichtung | Gering |
| Druck auf der Rückseite | Schützt die Tinte und verleiht Tiefe; erfordert ein gespiegeltes Bild und eine umgekehrte Ebenenreihenfolge | Dateivorbereitung |
5. Gesamtprotokoll
| Schritt | Maßnahme |
|---|---|
| 1 | Werkstatt bei 40 bis 60 % relativer Luftfeuchtigkeit, mit dem Hygrometer überprüft |
| 2 | Dicke jedes Stücks messen, Maximum und Minimum notieren und in Klassen sortieren |
| 3 | Folie langsam unter ionisierter Luft abziehen |
| 4 | Mit antistatischem Tuch reinigen; Alkohol nur, wenn er mit dem Acryltyp verträglich ist |
| 5 | Mit der Schablone positionieren und mit Unterlegplättchen ausrichten, sodass die zu bedruckende Fläche parallel zum Tisch liegt |
| 6 | Höhe auf undurchsichtigem Klebeband oder Referenzblock messen, nie auf blankem Acryl mit optischem Sensor |
| 7 | Gap auf das sichere Minimum über dem höchsten Punkt der Klasse einstellen |
| 8 | Ladung mit dem Feldmessgerät prüfen; ionisieren, wenn der Schwellenwert überschritten wird |
| 9 | Bidirektional neu kalibrieren, wenn sich die Klasse ändert, oder bei kritischen Aufträgen unidirektional drucken |
| 10 | Haftungstest je Charge von Material oder Reiniger |
6. Wichtige Hersteller
Die Systeme zur Höhenmessung, zum Kollisionsschutz und zur Ionisierung unterscheiden sich je nach Hersteller und Modell. Es empfiehlt sich, beim jeweiligen Hersteller nachzufragen, welchen Sensortyp die Maschine verwendet und ob ein Ionisator integriert oder optional erhältlich ist.
| Kategorie | Segment | Wichtigste Hersteller |
|---|---|---|
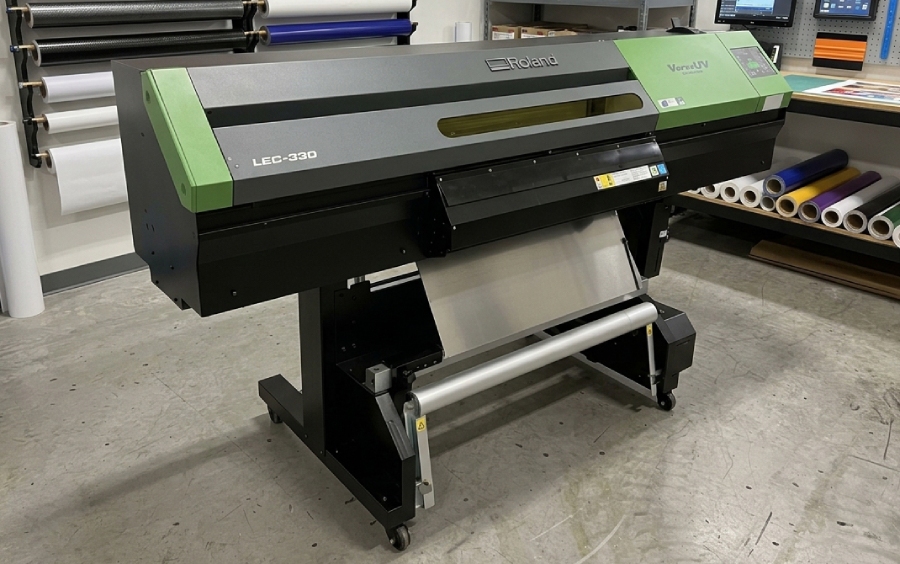
| UV-Flachbettdrucker | Kompakt und als Tischgerät | Roland DG, Mimaki, Epson, Mutoh |
| UV-Flachbettdrucker | Großformat und Produktion | Canon (Arizona), EFI, Durst, swissQprint, Agfa, Fujifilm, Vanguard |
| Kontrolle statischer Aufladung | Ionisierungsstäbe, Gebläse und Pistolen | Simco-Ion, Meech, Keyence, Fraser, Haug |
| Kontrolle statischer Aufladung | Elektrostatische Feldmessgeräte | Simco-Ion, Meech, Keyence, Fraser |
Wir bringen den UV-Druck aufs Acryl
Schärfe und Personalisierung bis ins Detail
Entdecken Sie unsere Acryl-TrophäenMessen, neutralisieren, festlegen: die Reihenfolge, die bei dickem Acryl für Schärfe sorgt
Der UV-Druck auf Acrylglas in großer Stärke steht und fällt damit, jede Trophäe zu messen und ihre Ladung zu neutralisieren, bevor der Gap festgelegt wird.
Zwei Schwellenwerte helfen bei der Entscheidung, wie viel Kontrolle nötig ist. Liegt die Dickenabweichung bei unter ±0,3 mm je Charge, beeinträchtigt ein auf den höchsten Punkt eingestellter Gap die Schärfe kaum. Treten nach dem Ionisieren und Einstellen des minimalen Gaps weiterhin Satellitentropfen auf, liegt die Ursache nicht in der statischen Aufladung: Düsen und bidirektionale Kalibrierung prüfen.